

Consultation sur les produits
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *

Venant de Chine, marketing vers le monde.
Cela commence généralement par un jet rejeté. Un acheteur approuve un échantillon de film adhésif PVC blanc, le premier rouleau de production s'imprime proprement, mais le troisième rouleau présente une adhérence inégale après la découpe. La formule adhésive n'a pas changé. La ligne de revêtement a dérivé.
Les technologies de revêtement au rouleau déterminent l’uniformité avec laquelle un revêtement fonctionnel est appliqué sur un substrat flexible. Tout ce qu'un prescripteur de matériau mesure finalement (adhérence, opacité, retardateur de flamme, comportement à la découpe, résistance au vieillissement) est fixé sur la ligne de revêtement avant que le produit ne soit réenroulé dans son rouleau final.
Conclusion fondamentale : il n’existe pas de meilleure méthode de revêtement universelle. Les machines à sous et l'héliogravure offrent les tolérances les plus strictes pour les films de précision ; le revêtement thermofusible applique des couches adhésives sans solvant à grande vitesse ; le couteau sur rouleau reste une option pratique pour les revêtements épais et moins exigeants. Faites correspondre la méthode à la fonction et vérifiez les données de revêtement du fournisseur, pas seulement l'échantillon.
Une ligne de revêtement au rouleau est un système continu qui dose un revêtement liquide ou fondu sur un substrat flexible. Le substrat se déroule, passe à travers une tête d'enduction, traverse une zone de séchage ou de durcissement et est rembobiné. La différence cruciale entre les technologies réside dans la manière dont le revêtement est dosé.
Les méthodes pré-dosées définissent l'épaisseur du revêtement avant que le fluide ne touche la bande. Les revêtements à matrices à fente, à gravure et à rideau appartiennent à ce groupe et offrent les tolérances les plus strictes. Les méthodes auto-dosées appliquent un excédent, puis l'enlèvent avec une lame, une tige ou un rouleau. Le revêtement par couteau sur rouleau et par tige doseuse suit ce principe : plus simple et moins cher, mais avec une plus grande variation.
Revêtement à matrice à fente
Une méthode pré-dosée qui extrude un volume de fluide précis à travers une filière étroite sur la bande. La tolérance typique est de ±2 à 3 % et gère une viscosité allant jusqu'à des dizaines de milliers de mPa·s. Commun pour les adhésifs sensibles à la pression, les films de batterie et les couches optiques.
Revêtement par gravure
Un cylindre gravé prélève le revêtement d'un bac et le transfère directement sur le substrat. Excellent pour les systèmes à base de solvants à faible viscosité, avec une tolérance d'environ ±2 %. Utilisé dans le papier thermique, le papier synthétique et les supports d'étiquettes.
Revêtement thermofusible
Un adhésif 100 % solide est fondu et appliqué à température élevée, puis refroidi pour former la liaison finale. Aucune étuve de séchage n’est nécessaire, ce qui augmente la vitesse de la ligne et réduit la consommation d’énergie. C'est la voie derrière des produits tels que le film adhésif thermofusible double silicone utilisé dans le laminage industriel.
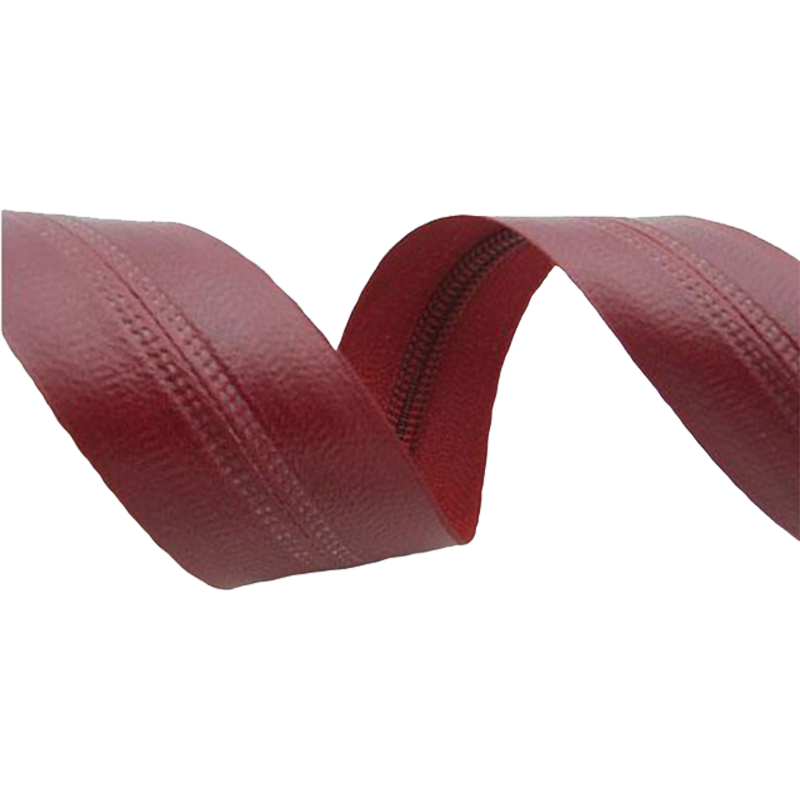 Vente en gros de films adhésifs thermofusibles à double silicone YH-TFTR 50 #, société - Yanhe est un fournisseur chinois de film adhésif thermofusible double silicone YH-TFTR 50# et un film adhésif thermofusible double silicone YH-TFTR 50# ... Voir le produit →
Revêtement au couteau sur rouleau
Un espace entre les couteaux contrôle la quantité de revêtement restant sur la bande. Simple, robuste et capable de supporter des poids de couche élevés, mais la tolérance est plus large de ± 5 à 10 %. Convient aux mastics, aux couches insonorisantes et à d’autres applications indulgentes.
La comparaison ci-dessous montre les fenêtres d'exploitation typiques. Les valeurs réelles varient en fonction de la chimie du revêtement, du substrat et de la configuration de la ligne. Considérez-les donc comme des données de planification plutôt que comme des garanties.
Lisez attentivement la colonne de tolérance. Une tolérance de ±2 % sur un revêtement de 50 µm signifie une fenêtre de ±1 µm. À ± 10 %, le même revêtement peut varier de ± 5 µm – suffisamment pour transformer un film ignifuge d'un passage transparent à un échec limite lors d'un test UL 94 VTM-0.
Les films couchés en rouleau sont présents dans presque tous les secteurs industriels, mais quelques applications dominent le volume. La répartition ci-dessous est une vue pratique des domaines où les films fonctionnels enduits sont consommés aujourd'hui.
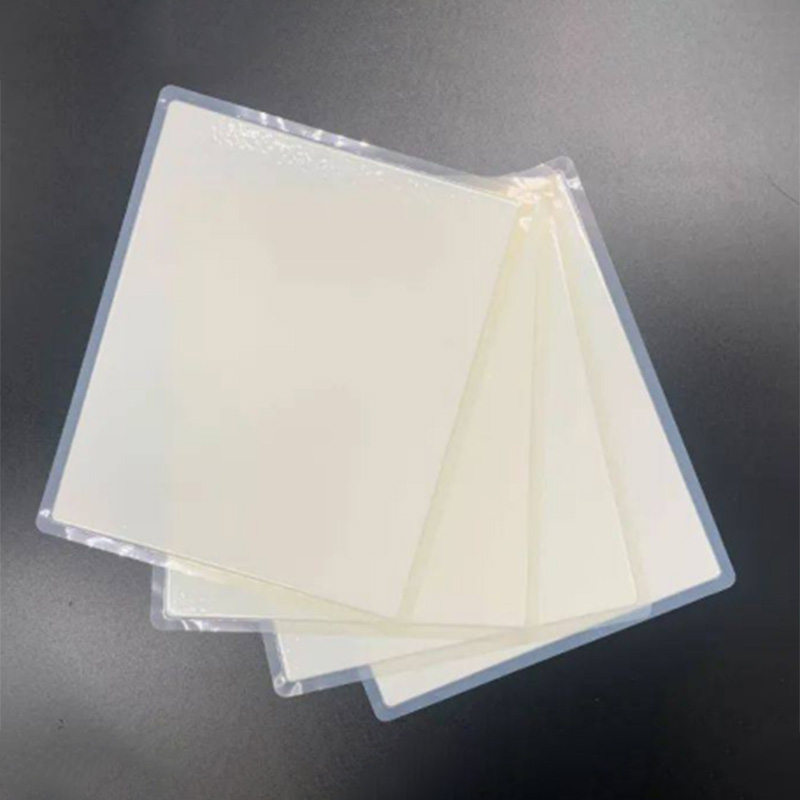
Les matériaux d’étiquetage restent le plus grand débouché. Les supports tels que le papier thermique, le papier synthétique nacré et le film adhésif PVC reçoivent leur adhésif et leurs revêtements de finition sur des lignes de rouleaux. Un matériau comme le nôtre film adhésif PVC blanc pur doit conserver un revêtement uniforme afin que l'impression, la découpe et la distribution se déroulent sans surprises.
 Vente en gros de films adhésifs PVC à base blanche pure SVLW 80 # E (W) Fournisseurs, Société - An Yanhe est un fournisseur chinois de film adhésif PVC à base blanche pure SVLW 80#E(W) et un fournisseur de film adhésif PVC à base blanche pure SVLW 80#E(W)... Voir le produit →
Le segment qui évolue le plus rapidement est celui du stockage d’énergie. Les films fonctionnels pour batteries (films d'emballage ignifuges en aérogel, films de pressage à chaud CCS et films thermodurcissables PI) dépendent de technologies de revêtement qui maintiennent des tolérances strictes tout en offrant un retardateur de flamme et une résistance à la chaleur. Le film d'emballage ignifuge blanc pour aérogel La classification VTM-0 est un bon exemple de couche de sécurité enduite au rouleau qui ne doit pas développer de fines taches.
 Vente en gros YH-TFW 36 # 14 VTM-0 blanc aérogel ignifuge film d'emballage Suppl Yanhe est un fournisseur chinois de films d'emballage ignifuges pour aérogel blanc YH-TFW 36# 14 VTM-0 en gros et YH-TFW 36# 14 VTM-0 White Aerogel... Voir le produit →
Les rubans industriels et les composites complètent le tableau. Les rubans double face, les films thermofusibles et les feutres en fibre de verre en feuille d'aluminium combinent revêtement et laminage pour offrir adhérence, isolation et résistance mécanique dans une seule construction.
Les brochures indiquent la vitesse et l'épaisseur. Ce qu'ils montrent rarement, c'est l'uniformité du poids de la couche, c'est-à-dire la variation de la masse du revêtement sur la largeur de la bande et sur sa longueur. Ce numéro contrôle le comportement du matériau fini sur la ligne d'un client.
Le tableau ci-dessous montre la variation typique du poids de la couche (CV%) par méthode ; plus bas c'est mieux.
Une ligne de découpe fonctionnant à 1,5 % de CV sur une couche adhésive de 25 g/m² reste à environ ±0,4 g/m². Une ligne passée au couteau à 8 % de CV peut dériver de ±2 g/m², ce qui est suffisant pour modifier sensiblement la résistance au pelage ou créer des marbrures sur une étiquette imprimée. Pour les applications sensibles, demandez des données sur le poids du revêtement à plusieurs endroits sur toute la largeur du rouleau, et pas seulement sur le bord d'attaque.
Chez notre atelier de revêtement , le poids du revêtement est mesuré régulièrement et suivi par rapport aux spécifications du lot, de sorte qu'un client commandant 5 000 mètres obtient le même profil de revêtement que l'échantillon approuvé.
Commencez par les exigences du produit, pas par la machine de revêtement. La séquence ci-dessous reflète l'approche utilisée par nos ingénieurs lorsqu'un client apporte une nouvelle surface ou une nouvelle fonction à la table.
Nommez les performances requises : niveau d'adhérence, amovibilité, ignifuge, résistance à la température, imprimabilité ou résistance à l'eau et aux produits chimiques. La fonction dicte la famille de revêtements : adhésif acrylique ou à base de caoutchouc, thermofusible, antiadhésif en silicone ou couche de finition fonctionnelle.
Des tolérances plus strictes sur le poids des couches augmentent les coûts de production. Un simple adhésif permanent pour étiquettes peut ne pas nécessiter la précision d'une matrice à fente ; un film de sécurité de la batterie le fait. Définissez la tolérance avec laquelle vous pouvez vivre avant de comparer les devis.
L'énergie de surface, la rugosité et la résistance thermique du substrat (PET, PVC, papier synthétique, tissu en fibre de verre ou aérogel) contraignent toutes le processus. Le revêtement doit mouiller la bande uniformément et survivre au profil de séchage ou de durcissement sans déformation.
Aucune fiche technique ne remplace un test pilote. Un essai de revêtement et de laminage personnalisé révèle le comportement du matériau lors de l'impression, de la découpe, de la distribution ou de l'assemblage thermique. Évaluez l’adhérence au pelage, le vieillissement et la résistance à l’environnement avant d’approuver le matériau.
Inspectez la façon dont les rouleaux sont entretenus, comment le poids de la couche est enregistré et comment les échantillons sont testés. Un adhésif répertorié UL ou un indice de flamme VTM-0 n'a de sens que si la ligne de production peut respecter les conditions dans lesquelles le certificat a été délivré.
Le revêtement au rouleau est mécanique et l'usure mécanique apparaît sur la bande. Les surfaces de rouleaux usées, les pincements mal alignés, l'accumulation de revêtement séché et le jeu des roulements créent des stries, des sauts et des bandes. Un producteur sérieux tient un calendrier de maintenance documenté. Dans notre atelier de revêtement, les rouleaux sont nettoyés, inspectés et calibrés selon un cycle fixe afin que la qualité ne dérive pas entre les commandes.
Les acheteurs des chaînes d'approvisionnement en électronique et en batteries doivent demander des adhésifs répertoriés UL, un indice de flamme VTM-0 ou équivalent, ainsi qu'une documentation RoHS ou REACH. Un fournisseur qui les répertorie sur une fiche technique mais ne peut pas produire le dossier de test constitue un risque. Demandez le dossier et, si possible, assistez à un test en laboratoire.
Les technologies de revêtement au rouleau constituent le pont entre une formulation chimique et un matériau industriel fiable. La méthode choisie sur une chaîne de production détermine si une étiquette tient dans un entrepôt frigorifique, si un film de batterie résiste aux flammes et si un ruban fonctionne pendant toute la durée de vie d'un assemblage. Les acheteurs qui comprennent le processus derrière le matériau sont ceux qui reçoivent des rouleaux cohérents, commande après commande. C'est la norme que le nouveau matériau Anhui Yanhe respecte sur chaque rouleau que nous expédions.
Ruban en silicone haute température : températures nominales, applications et sélection
Films de polyuréthane soufflé ou films de polyuréthane thermoplastique (TPU) : comment choisir
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *
