

Consultation sur les produits
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *

Venant de Chine, marketing vers le monde.
Un transformateur d'étiquettes exploitant une ligne de revêtement en poudre nous a un jour contacté à propos d'un rouleau de masquage en PET transparent de 50 µm dont les bords s'étaient courbés dans un four de durcissement à 190 °C. Le film était bon à cinq minutes et ruiné à huit minutes. Ce simple échec explique ce que signifie réellement « film pet haute température » dans la pratique : le PET standard n'est pas un matériau résistant à la chaleur par défaut, mais la bonne qualité de celui-ci survit bien plus à la chaleur que ne le pensent la plupart des acheteurs.
Voici la version courte. Le PET standard à orientation biaxiale fonctionne entre environ -70 °C et 150 °C. Le PET stabilisé à la chaleur maintient un service continu entre 180 et 200 °C et tolère des pics proches de 230 °C pendant quelques minutes. Au-dessus de ce plafond, vous avez besoin d'un film PI ou d'un substrat complètement différent. Une fois la question de la température réglée, le risque réel se déplace vers le retrait, la composition chimique des adhésifs, la planéité du revêtement et la tolérance aux fentes.
La conclusion d'abord : Le PET ne se détériore pas à haute température car il fond. Cela échoue parce que l'orientation verrouillée dans le film pendant l'étirement se détend et le film rétrécit. Achetez un grade stabilisé à la chaleur et déplacez ce plafond d'environ 150 °C à environ 200 °C sans changer de substrat.
Le polyéthylène téréphtalate est semi-cristallin et sa température de transition vitreuse est proche de 78 °C. En dessous de ce point, le film est rigide et dimensionnellement stable. Au-dessus, les régions amorphes se ramollissent et l'orientation moléculaire commence à se détendre. Ce que vous observez sur la ligne, c'est un enroulement des bords, une perte de largeur et éventuellement un suintement d'adhésif sur l'outillage.
C'est la fraction cristalline qui sauve le PET. Les cristaux ne fondent pas avant 250-260 °C environ, de sorte qu'un film correctement thermodurci peut conserver sa forme longtemps après le ramollissement de la phase amorphe. La stabilisation thermique est essentiellement une étape de recuit : le film est maintenu sous tension à température élevée, de sorte que la majeure partie du retrait se produit en usine plutôt que dans votre four.
L'étirement biaxial séquentiel laisse davantage de contraintes résiduelles dans le sens machine. Un film qui mesure à plat à la livraison peut encore rétrécir de 2 à 3 % sur la bande après vingt minutes à 160 °C.
Les qualités stabilisées à la chaleur sont recuites sous tension. Les fournisseurs publient généralement un retrait résiduel inférieur à 0,5 % à 150 °C pendant 30 minutes, contre 1,5 à 3,0 % pour un film standard.
Les adhésifs silicone conservent leur résistance au pelage au-delà de 200 °C ; les systèmes à base de caoutchouc se ramollissent à partir d'environ 70 °C ; les acryliques atteignent généralement une température proche de 120 à 150 °C. Le film peut survivre au four, contrairement à l'adhésif.
Les revêtements antiadhésifs, les apprêts et le grammage du liner déterminent si le rouleau reste plat dans un tunnel chaud et si le retrait laisse des résidus sur la pièce.
Les chiffres ci-dessous sont des valeurs typiques de la fiche technique, et non des garanties. Le profil de votre four, le temps de séjour, la tension de la bande et la géométrie de la pièce les modifieront, alors traitez la table comme un outil de sélection avant de demander des échantillons.
Parfois, c'est le rôle, et non le film, qui fixe la limite. Lorsqu'une plaque signalétique ou une étiquette d'identification passe dans un tunnel de séchage à 110-130 °C sur des boîtiers d'équipement, un film adhésif en PVC blanc résistant aux hautes températures est souvent le choix le plus pratique et le moins cher qu'un stock d'étiquettes en PET stabilisé à la chaleur, à condition que la surface soit lisse et que les exigences de retrait soient faibles.
 SVLWA 80#E(W) Film adhésif PVC à base blanche résistant aux hautes températures Substrat : PVC Épaisseur de colle : Personnalisable Plaque d'acier à 180° Force de pelage : Personnalisable Voir le produit →
Les acheteurs comparent généralement l’épaisseur et le prix. Les deux chiffres qui déterminent la réussite d'un essai sont le retrait libre après trente minutes à température et la rétention de pelage après la même exposition. Le tableau ci-dessous montre pourquoi un rouleau bon marché devient cher à 200 °C.
La hauteur des barres représente le retrait libre après 30 minutes, indexé sur une échelle commune.
La rétention de peel raconte une histoire similaire. Un adhésif silicone sur un support stabilisé à la chaleur conserve souvent environ 85 % de son pelage d'origine après 30 minutes à 200 °C, et se soulève toujours proprement sans laisser de résidus. Un adhésif à base de caoutchouc sur le même support laissera une trace qui nécessitera un essuyage au solvant, ce qui coûte généralement plus cher que le film.
La demande n’est pas répartie uniformément. Le graphique ci-dessous reflète la façon dont la consommation de PET à haute température se répartit généralement entre les industries de transformation.
C’est dans le segment des batteries que le PET manque de marge en premier. Pour le pressage à chaud CCS et le collage de feuilles de cuivre FPC, où 200 °C est maintenu pendant plusieurs minutes sous pression, un film thermodurcissable PI avec un indice de flamme VTM-0 remplace entièrement le PET plutôt que d'être superposé par-dessus.
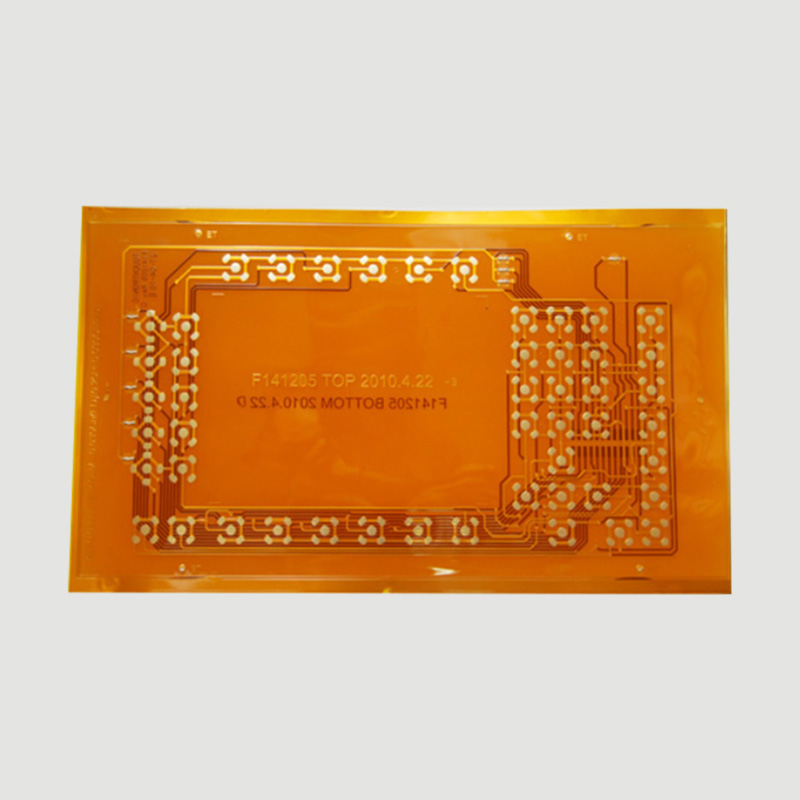 Film thermodurcissable YH-RFPI 50# VTM-0 PI Substrat : PI Épaisseur de colle : personnalisable Plaque d'aluminium à 180° Force de pelage : ≥ 17N/25mm Degré ignifuge : VTM-0 Voir le produit →
Tous les travaux à haute température ne constituent pas un travail de masquage. Les étiquettes d'identification qui passent par le soudage à la vague, les stations de marquage laser ou les cycles de lavage nécessitent un frontal qui conserve son impression et reste plat. Le PET est généralement la bonne réponse car il n’absorbe presque pas d’humidité et ne s’étire pas lors de la découpe.
Deux variantes pratiques dominent. Le premier est un film PET argent mat combiné à un adhésif reconnu UL, utilisé là où l'étiquette repose sur un boîtier métallique qui chauffe en service et là où la documentation de l'agence est importante. Le second est un film de gravure laser, fracturable ou non, utilisé pour produire des codes-barres et des étiquettes d'actifs permanents. Si vous comparez ces substrats, cette répartition de substrats de matériaux d'étiquettes laser résistants à la chaleur couvre les compromis en matière de performances plus en détail.
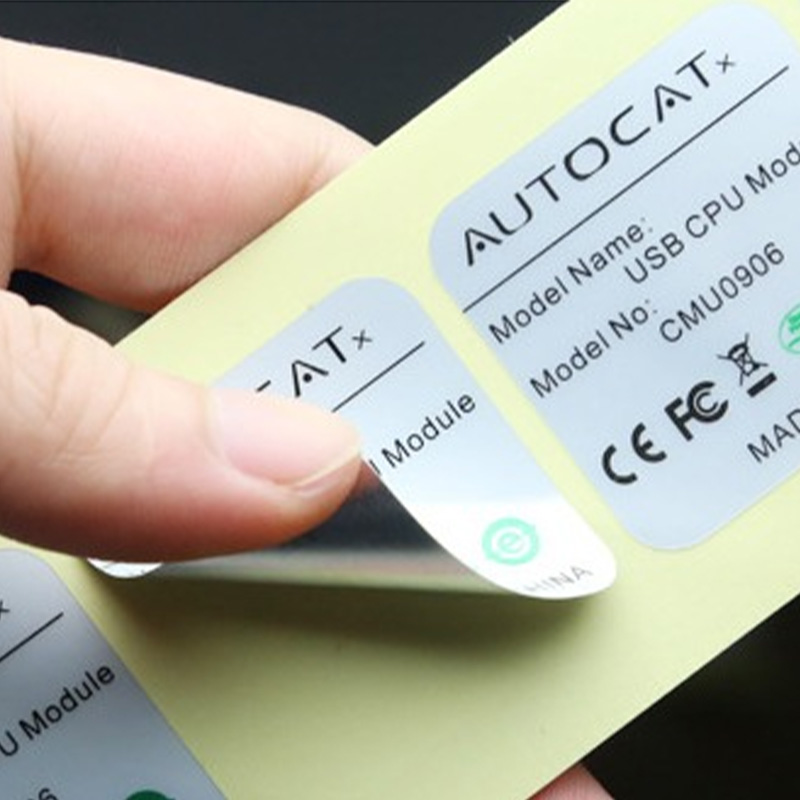 TLSMB 50#(W)A Film PET argenté mat à base épaisse blanche, adhésif UL, changement de couleur Substrat : PET argenté mat à couleur changeante Épaisseur de colle : personnalisable Plaque d'acier à 180° Force de pelage : personnalisable Voir le produit →
Une mise en garde concernant les tolérances : un stock d'étiquettes PET de 50 µm spécifié à ± 5 % de l'épaisseur peut varier suffisamment entre les lots pour modifier votre pression de découpe. Demandez la valeur mesurée, pas la valeur nominale.
Fixez un thermocouple au substrat réel. Les écrans du four indiquent régulièrement 20 à 30 °C de plus que la pièce pendant un court séjour.
PET thermostabilisé is the workhorse at 180–200 °C continuous. If you need 230 °C for more than five minutes, step up to PI rather than pushing PET harder.
Silicone pour le métal nu et le retrait propre, acrylique pour usage général, caoutchouc uniquement lorsque les températures restent inférieures à 80 °C.
Un film plus épais résiste au curling mais s'adapte moins aux rayons. Spécifiez la tolérance de largeur de fente, généralement ± 0,2 mm, et le diamètre du noyau avant de proposer un devis.
Deux ou trois rouleaux pilotes au cours du processus réel révéleront des boucles, des résidus et un retrait plus rapidement que n'importe quelle comparaison de fiche technique.
Le film résistant à la chaleur est toujours un produit polymère enduit et il se dégrade en rayon s'il est mal stocké. Conserver les rouleaux dans leur emballage d'origine à 23 ± 5 °C et 50 ± 10 % d'humidité relative, à l'abri de la lumière directe du soleil et des sources d'ozone. Une durée de conservation de douze mois à compter de la date de production est une base de référence raisonnable, et les adhésifs sensibles à la pression gagnent en adhérence à mesure qu'ils vieillissent, donc faites une rotation des stocks plutôt que de les stocker.
Les documents de conformité remportent rarement la commande, mais l'absence de certification la fait perdre. Gardez les déclarations à jour et adaptées à la construction exacte que vous expédiez.
Le choix d'un film pour les applications PET à haute température se résume à une question honnête : à quelle température la pièce est-elle réellement exposée et pendant combien de temps. Répondez à cette question avec un thermocouple, puis faites correspondre le retrait, l'adhésif et l'indice de flamme à la réponse. Le PET standard est un matériau fin jusqu'à 150 °C, le PET stabilisé thermiquement couvre la plupart des processus industriels jusqu'à 200 °C et le PI prend le relais lorsque ces limites sont dépassées. Obtenez cette séquence correctement et la boucle des bords cessera d'être un problème de production récurrent.
Formulation adhésive personnalisée : substrats adaptés, poids de couche et vitesse de ligne
Colle ou adhésif : ce que les acheteurs industriels doivent spécifier avant de commander aujourd'hui
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *
